- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Welche Formbasis- und Normteilkomponenten sind für Präzisionsspritzgussformen unerlässlich?
Beim Präzisionsspritzguss kommt es auf mehr an als nur auf die Kavität und den Kern. Die Formbasis bildet den strukturellen Rahmen, der das Formsystem zusammenhält, während Standardkomponenten die Ausrichtung, Bewegung, Positionierung und den Teileauswurf steuern. Wenn diese Elemente schlecht aufeinander abgestimmt oder ungenau hergestellt sind, können Probleme wie Gratbildung, ungleichmäßiger Verschleiß, inkonsistente Teileabmessungen, schwieriges Öffnen der Form und vorzeitiger Werkzeugausfall auftreten. Das Richtige auswählenFormbasis und StandardteilKomponenten ist daher ein grundlegender Schritt beim Bau einer zuverlässigen Spritzgussform.
Eine ausgereifte Formbaugruppe kombiniert geeignete Plattenmaterialien, präzise Bearbeitung, zuverlässige Führungssysteme, richtig ausgewählte Auswerferkomponenten und kompatibles Zubehör. Die erforderliche Konfiguration variiert je nach Formgröße, Harzeigenschaften, Hohlraumanordnung, Einspritzdruck, Produktionsvolumen und den Spezifikationen der Spritzgießmaschine.Moldburger Mold Industry Co., Ltd.liefert Formbasen und Präzisionsformkomponenten für industrielle Anwendungen. Die veröffentlichten Spezifikationen umfassen P20-Stahl, 1.2311-Stahl, SUJ2-Führungskomponenten und SKD61-Auswerferstifte. Das Verständnis der Funktion und Auswahlkriterien jeder Komponente hilft Formenkonstrukteuren und Einkaufsteams, fundiertere Entscheidungen zu treffen.
Inhaltsverzeichnis
1. Welche Formgrundplatten sind für ein stabiles Spritzgusswerkzeug unbedingt erforderlich?
2. Welche Standardkomponenten steuern Ausrichtung, Bewegung und Auswurf?
3. Wie sollten Materialien, Toleranzen und Fertigungsqualität bewertet werden?
Welche Formgrundplatten sind für ein stabiles Spritzgusswerkzeug unbedingt erforderlich?
Eine Formbasis ist die tragende Struktur, die den Hohlraum, den Kern, das Führungssystem, den Auswurfmechanismus und andere Funktionselemente in ihren vorgesehenen Positionen hält. Beim Spritzgießen ist die Baugruppe Schließkraft, Einspritzdruck, wiederholtem Öffnen und Schließen sowie thermischen Veränderungen ausgesetzt. Unter diesen Betriebsbedingungen muss der Untergrund formstabil bleiben. Selbst wenn Hohlraum und Kern präzise bearbeitet wurden, kann eine unzureichende Plattensteifigkeit oder eine schlechte Ausrichtung das endgültige Formteil beeinträchtigen.
Die Plattenanordnung hängt von der Formkonstruktion ab. Eine herkömmliche Zweiplattenform umfasst üblicherweise eine obere Klemmplatte, eine Hohlraumplatte, eine Kernplatte, eine Stützplatte, Abstandsblöcke, Auswerferplatten und eine untere Klemmplatte. Komplexere Werkzeuge erfordern möglicherweise zusätzliche Platten oder Einsätze zur Aufnahme von Schiebern, Hebern, Heißkanälen oder speziellen Auswurfanordnungen. Jede Platte hat eine definierte mechanische Funktion und ihre Abmessungen sollten durch das Formlayout bestimmt werden und nicht nur anhand einer nominalen Formgröße ausgewählt werden.
Welche Platten bilden den Hauptstrukturaufbau?
Die folgenden Komponenten werden üblicherweise bei der Spezifikation einer Formbasis berücksichtigt:
- Obere Spannplatte:Verbindet die stationäre Seite der Form mit der festen Aufspannplatte der Spritzgießmaschine. Es bietet die Montagefläche für die obere Formbaugruppe und nimmt bei Bedarf die Angussbuchse auf.
- Hohlraumplatte:Unterstützt den Hohlraumeinsatz oder beinhaltet direkt die Hohlraumbearbeitung. Seine Ebenheit, Dicke und Steifigkeit beeinflussen, wie gleichmäßig die Hohlraumseite beim Spannen unterstützt wird.
- Kernplatte:Hält den Kerneinsatz oder Kernformungsmerkmale. Die geplante Beziehung zur Formplatte muss über wiederholte Produktionszyklen hinweg beibehalten werden.
- Trägerplatte:Verstärkt die kernseitige Baugruppe und verhindert ein Verbiegen unter Einspritzdruck. Die erforderliche Dicke und Stützanordnung hängt von der projizierten Fläche, der Hohlraumanordnung und den erwarteten Formlasten ab.
- Distanzblöcke:Schaffen Sie den nötigen Platz für die Bewegung der Auswerferbaugruppe. Ihre Abmessungen bestimmen den verfügbaren Auswurfhub und müssen ausreichend Spielraum für bewegliche Teile bieten.
- Auswerferhalteplatte und Auswerferplatte:Halten Sie die Auswerferstifte, Hülsen und anderen Auswerferelemente fest und treiben Sie sie an. Ihre Bewegung sollte parallel und frei von Störungen bleiben.
- Untere Klemmplatte:Verbindet die bewegliche Seite der Form mit der beweglichen Aufspannplatte und stellt die erforderliche Montage- und Stützschnittstelle bereit.
Diese Platten funktionieren als verbundenes mechanisches System. Beispielsweise kann die Erhöhung der Dicke einer Trägerplatte den Widerstand gegen Durchbiegung verbessern, wirkt sich aber auch auf die Gesamthöhe der Form und den verfügbaren Maschinenraum aus. Ebenso kann eine Änderung der Höhe des Distanzblocks Einfluss auf den Auswerferhub und den verfügbaren Raum für Rückführungskomponenten haben. Bei einer Entwurfsprüfung sollte daher der gesamte Tellerstapel berücksichtigt werden und nicht jeder Teller als eigenständiger Kaufgegenstand betrachtet werden.
Welche Material- und Härteangaben sind relevant?
Die Materialauswahl sollte die mechanischen Anforderungen widerspiegeln, die an jede Platte gestellt werden. Die veröffentlichten ProSeries-Formbasisinformationen von Moldburger Mould Industry Co., Ltd. identifizieren vorgehärteten Stahl P20 und Stahl der Güteklasse 1.2311 als Grundmaterialoptionen. Die angegebene Härte beträgt 28 bis 32 HRC, die Zugfestigkeit 965 bis 1200 N/mm² und die Mindeststreckgrenze 800 N/mm². Diese Werte dienen als Referenz für die Bewertung der angegebenen ProSeries-Konfiguration, Käufer sollten sich jedoch das Materialzertifikat und die für die genaue Bestellung geltenden Spezifikationen bestätigen lassen.
| Komponente | Veröffentlichtes Material | Veröffentlichte Härte | Gelisteter Oberflächenzustand |
| Klemmplatten A und B | P20 / 1.2311 | 28 bis 32 HRC | Geschliffen und poliert |
| Stützplatte S | 1045 Kohlenstoffstahl | 18 bis 22 HRC | Boden |
| Auswerfergehäuse C und D | P20 / 1.2311 | 28 bis 32 HRC | Boden |
| Führungssäulen und Buchsen | SUJ2-Lagerstahl | 58 bis 62 HRC | Gehärtet und geschliffen |
| Auswerferstifte | SKD61 / H13 Werkzeugstahl | 48 bis 52 HRC | Präzisionsgeschliffen |
Für eine Allzweckform wird häufig P20 ausgewählt, da es ein praktisches Gleichgewicht zwischen Bearbeitbarkeit, Polierbarkeit und mechanischer Leistung bietet. Werkzeuge mit höherer Beanspruchung erfordern möglicherweise eine andere Stahlsorte oder eine stärkere Stützanordnung. Bei der Materialauswahl sollte auch das Formharz berücksichtigt werden. Beispielsweise können glasfaserverstärkte Kunststoffe den abrasiven Verschleiß an Formoberflächen und beweglichen Bauteilen erhöhen. Korrosive oder feuchtigkeitsempfindliche Verarbeitungsumgebungen können in ausgewählten Bereichen korrosionsbeständige Materialien erfordern.
Wie sollten die Formgrundmaße an die Maschine angepasst werden?
Die physikalische Verträglichkeit ist ebenso wichtig wie die Materialqualität. Eine Formbasis muss in die Plattenabmessungen und den Holmabstand der Maschine passen, während der Positionierungsring, die Befestigungslöcher, die Gesamthöhe und die Auswerferschnittstelle mit den Maschinenspezifikationen übereinstimmen müssen. Der Formkonstrukteur muss außerdem das verfügbare Tageslicht, den maximalen Öffnungshub, die minimale Formdicke und die Schließkapazität der Maschine berücksichtigen.
Die von ProSeries veröffentlichte Größenmatrix bietet fünf Referenzkonfigurationen. Die folgenden Abbildungen beschreiben die aufgeführten Plattenabmessungen und die Gesamthöhe und stellen keinen universellen Größenbereich für jede kundenspezifische Formbasis dar.
| Grundgröße | Eine Plattendicke | B-Plattendicke | S-Plattendicke | Gesamthöhe |
| 1515 | 50 mm | 50 mm | 25 mm | 146 mm |
| 2020 | 60 mm | 60 mm | 30 mm | 181 mm |
| 2525 | 70 mm | 70 mm | 35 mm | 216 mm |
| 3030 | 80 mm | 80 mm | 40 mm | 251 mm |
| 3535 | 90 mm | 90 mm | 45 mm | 286 mm |
Bei der Prüfung eines Angebots sollte unser Technikteam die Formzeichnung, das Maschinenmodell, Informationen zum Harz, die Anordnung der Hohlräume und das erwartete Produktionsvolumen erhalten. Anhand dieser Details lässt sich feststellen, ob eine Standardkonfiguration geeignet ist oder ob Plattendicke, Stützpositionen, Kühlanordnungen oder Montagedetails geändert werden müssen. Moldburger Mould Industry Co., Ltd. bietet Formbasisoptionen für Spritzgussanwendungen, und Käufer sollten die endgültige Zeichnung und den Materialplan vor Produktionsbeginn bestätigen.
Welche Standardkomponenten steuern Ausrichtung, Bewegung und Auswurf?
Standardkomponenten sind oft kleiner als die Hauptformplatten, ihr Einfluss auf die Wiederholgenauigkeit ist jedoch erheblich. Sie steuern die Öffnungs- und Schließbewegung, halten die Formhälften in der vorgesehenen Beziehung, geben das geformte Produkt frei und schützen bewegliche Baugruppen vor ungewollter Verschiebung. Eine Form kann über eine starre Basis und einen präzise bearbeiteten Hohlraum verfügen und dennoch inkonsistente Teile produzieren, wenn ihre Führungs- oder Auswurfkomponenten falsch spezifiziert sind.
Die Auswahl der Standardkomponenten sollte mit den Bewegungs- und Funktionsanforderungen der Form beginnen. Eine einfache Zwei-Platten-Form kann eine herkömmliche Führungssäulen- und Buchsenanordnung mit Auswerferstiften verwenden. Eine Form mit tiefen Rippen, zylindrischen Merkmalen, Hinterschneidungen oder empfindlichen kosmetischen Oberflächen benötigt möglicherweise Auswerferhülsen, Heber, Verschleißplatten oder zusätzliche Führungs- und Verriegelungselemente. Die Anzahl und Anordnung dieser Komponenten sollte bei der Formkonstruktion festgelegt werden.
Warum sind Führungssäulen und Führungsbuchsen wichtig?
Führungssäulen und Führungsbuchsen steuern die relative Position der beweglichen und stationären Formhälften beim Öffnen und Schließen. Ihr Zweck besteht darin, die Baugruppe in die richtige Position zu führen, bevor Hohlraum und Kern aufeinandertreffen. Eine genaue Führung trägt dazu bei, ungleichmäßige Kontakte zu reduzieren, die Trennflächen zu schützen und eine wiederholbare Ausrichtung über viele Formzyklen hinweg aufrechtzuerhalten.
Ein typisches Führungssystem umfasst gehärtete Säulen, die auf einer Seite der Form installiert sind, und passende Buchsen, die auf der anderen Seite installiert sind. Die Passung zwischen den beiden Komponenten muss eine reibungslose Bewegung ermöglichen und gleichzeitig ein übermäßiges seitliches Spiel begrenzen. Ein zu großes Spiel kann unerwünschte Bewegungen zulassen und das Risiko einer Fehlausrichtung erhöhen. Eine zu enge Passung kann zu Reibung, Wärmeentwicklung, Riefenbildung oder Festfressen führen, insbesondere wenn die Schmierung unzureichend ist oder die Form Verunreinigungen ausgesetzt ist.
Die veröffentlichte ProSeries-Spezifikation identifiziert SUJ2-Lagerstahl für Führungssäulen und Buchsen mit einer Härte von 58 bis 62 HRC und einer gehärteten und geschliffenen Oberfläche. Dies ist eine aussagekräftige Material- und Härtereferenz für die aufgeführte Konfiguration. Käufer sollten jedoch auch den tatsächlichen Säulendurchmesser, die Arbeitslänge, die Buchsenlänge, die Passungsklasse, die Oberflächenrauheit, die Schmieranordnung und die Maßtoleranzen in der Bauteilzeichnung überprüfen.
Führungssysteme sollten auf die Größe und das Gewicht der Form abgestimmt sein. Große Formen benötigen möglicherweise zusätzliche Führungselemente oder zusätzliche Ausrichtungsfunktionen, um ungleichmäßige Belastungen zu bewältigen. Bei Formen mit seitlichen Aktionen muss der Konstrukteur außerdem sicherstellen, dass Führungssäulen, Winkelstifte, Schieber und Verriegelungsblöcke während des Öffnungsvorgangs nicht stören. Das Führungssystem sollte bei der planmäßigen Formwartung auf Verschleiß und Schmierzustand überprüft werden.
Wie wirken sich Auswerferstifte und -hülsen auf die Teilefreigabe aus?
Das Auswurfsystem entnimmt das geformte Bauteil nach dem Abkühlen und Öffnen der Form aus dem Kern. Ejector pins are commonly used to push against suitable areas of the part, while ejector sleeves are useful around cylindrical bosses or core pins where a surrounding contact surface is required. Die Wahl hängt von der Teilegeometrie, der Wandstärke, dem Entformungswinkel, der Materialschrumpfung und der Position akzeptabler Auswurfmarken ab.
Die Platzierung der Auswerferstifte ist eine Designentscheidung und nicht nur eine Frage der gleichmäßigen Verteilung der Stifte. Die Kraft sollte auf Bereiche ausgeübt werden, die der Auswurflast standhalten können, ohne sichtbare Spuren, Verformungen oder Weißbruch zu hinterlassen. Dünne Wände und schmale Rippen erfordern möglicherweise eine andere Auswurfanordnung als dicke Strukturabschnitte. Wenn das Teil den Kern stark greift, muss der Konstrukteur möglicherweise die effektive Auswurffläche vergrößern oder die Formschräge und Oberflächenbeschaffenheit überarbeiten, anstatt sich auf ein paar stark belastete Stifte zu verlassen.
Auswerferstifte müssen gerade, korrekt angebracht und ausreichend abgestützt sein. Eine zu große freitragende Länge kann das Risiko einer Biegung erhöhen. Eine falsche Stifthöhe kann zu Markierungen oder ungleichmäßigem Lösen führen, während eine schlechte Ausrichtung dazu führen kann, dass der Stift an seinem Loch reibt. Ejector sleeves require similar attention to concentricity and running clearance because they operate around a core pin and may be exposed to side loads during ejection.
Für die veröffentlichte ProSeries-Konfiguration ist das aufgeführte Auswerferstiftmaterial SKD61 H13 Werkzeugstahl mit einer Härte von 48 bis 52 HRC und einer präzisionsgeschliffenen Oberfläche. Diese Spezifikation sollte als Referenz für die angegebene Produktkonfiguration betrachtet werden und nicht als Annahme, dass jeder Auswerferstift oder jede Auswerferhülse die gleiche Sorte verwendet. Käufer sollten den Durchmesser, die Länge, die Kopfform, die Spitzengeometrie, die Härte und alle für die Anwendung erforderlichen speziellen Beschichtungen oder Oberflächenbehandlungen bestätigen.
Welche weiteren Komponenten vervollständigen das Formbewegungssystem?
Um einen zuverlässigen Formbetrieb zu gewährleisten, sind möglicherweise mehrere zusätzliche Komponenten erforderlich. Ihr Einsatz hängt von der Formarchitektur und der Art des Formprodukts ab.
- Rückgabestifte:Helfen Sie dabei, die Auswerferbaugruppe beim Schließen der Form wieder in ihre ursprüngliche Position zu bringen. Ihre Länge und Kontaktanordnung müssen zum Design der Auswerferplatte passen.
- Federn:Sorgen Sie für Rückstellkraft oder kontrollierte Bewegung in ausgewählten Mechanismen. Bei der Federauswahl sollten Arbeitslast, Kompressionsbereich, Ermüdungslebensdauer, Betriebstemperatur und verfügbarer Einbauraum berücksichtigt werden.
- Fixierring:Positioniert die Form relativ zur Düse der Spritzgießmaschine und zur Positionierungsöffnung. Seine Abmessungen müssen mit der Maschinenschnittstelle und der Angussanordnung des Werkzeugs übereinstimmen.
- Angussbuchse:Bietet den Eintrittsweg für geschmolzenen Kunststoff von der Maschinendüse in das Formkanalsystem. Düsenradius, Öffnungsabmessungen und Sitzgeometrie müssen kompatibel sein.
- Verschleißplatten:Schützen Sie Gleitkontaktflächen in Bereichen wie Schiebern und anderen beweglichen Formmechanismen. Sie können ausgetauscht werden, wenn der Verschleiß ein unzulässiges Maß erreicht, und tragen so zum Schutz teurerer Formstrukturen bei.
- Führungszubehör:Kann zusätzliche Führungen, Anschläge und Ausrichtungskomponenten für bestimmte Formenlayouts enthalten. Die genaue Konfiguration sollte der genehmigten Formzeichnung folgen.
- Schlösser und Begrenzungskomponenten:Steuern Sie ausgewählte Phasen der Formbewegung oder stellen Sie Positionierungsfunktionen in Konstruktionen bereit, die diese erfordern.
- Dichtungen und Stopfen:Unterstützen Sie die Anforderungen an den Kühlkanal und den Flüssigkeitskreislauf, sofern dies durch die Formkonstruktion vorgegeben ist. Ihr Material und ihre Druckstufe müssen für die Betriebsbedingungen geeignet sein.
Nicht jede Form erfordert jede Komponente in dieser Liste. Beispielsweise benötigt eine Grundform möglicherweise keine Heber oder komplexen Verriegelungsblöcke, während eine Form mit seitlichen Hinterschneidungen möglicherweise auf Schieber, Winkelstifte und Verschleißplatten angewiesen ist, um ihren Bewegungsablauf abzuschließen. Die Komponentenliste sollte aus der Formmontagezeichnung und der Stückliste erstellt werden, wobei jedem Teil eine eindeutige Funktion und Referenznummer zugewiesen werden sollte.
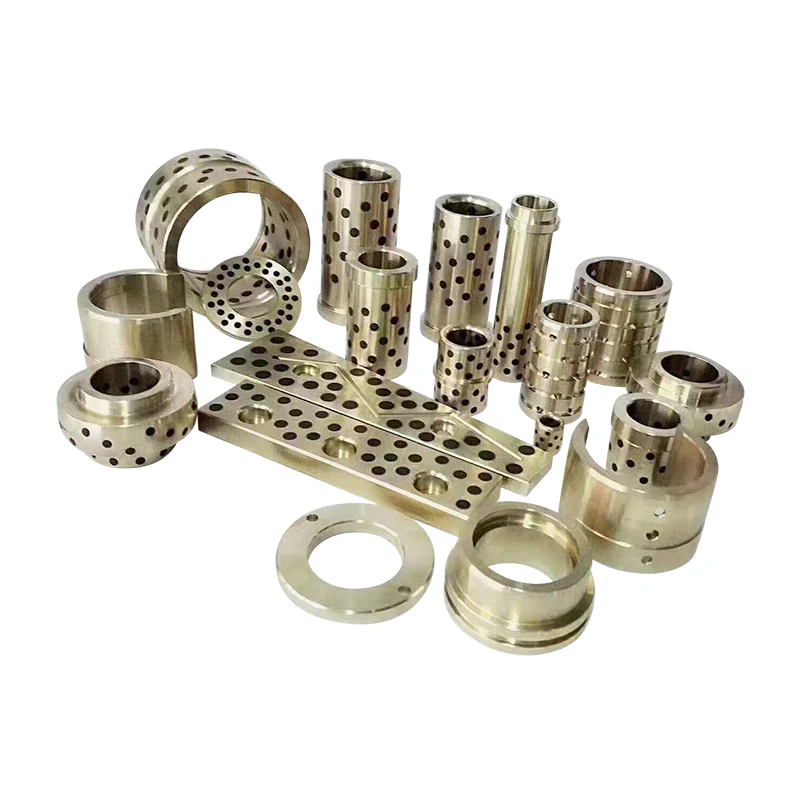
Zu den Formenkomponentenkategorien von Moldburger Mold Industry Co., Ltd. gehören Führungssäulen und Verschleißplatten, Führungen und anderes Formzubehör sowie Auswerferstifte und Auswerferhülsen. Bei der Beschaffung dieser Teile sollte unsere Einkaufsspezifikation den Komponententyp, die Zeichnungsnummer, das Material, die Härte, die Abmessungen, die Oberflächenbehandlung und die Menge angeben. Dies verringert die Mehrdeutigkeit zwischen optisch ähnlichen Komponenten, die möglicherweise unterschiedliche funktionale Anforderungen haben.
Wie sollten Materialien, Toleranzen und Fertigungsqualität bewertet werden?
Präzision wird nicht allein durch einen Materialnamen oder eine Maschinenliste bestimmt. Es ist das Ergebnis einer kontrollierten Beziehung zwischen Designanforderungen, Rohmaterialzustand, Bearbeitungsprozessen, Wärmebehandlung, Schleifen, Montage und Inspektion. Eine Komponente kann zwar ihre Nennmaße erfüllen, aber dennoch eine schlechte Leistung erbringen, wenn ihre Ebenheit, Parallelität, Konzentrizität, Härte oder Oberflächenbeschaffenheit für die Anwendung ungeeignet ist. Käufer sollten daher neben der Produktspezifikation auch die Herstellungs- und Prüfanforderungen bewerten.
Wie sollten Stahlsorten auf Bauteilfunktionen abgestimmt werden?
Verschiedene Formkomponenten unterliegen unterschiedlichen Formen mechanischer Beanspruchung und Abnutzung. Eine große Platte muss strukturelle Unterstützung bieten und ihre Geometrie beibehalten. Eine Führungssäule erfährt wiederholten Schleifkontakt. Ein Auswerferstift ist Druckkraft, Reibung und wiederholter Bewegung ausgesetzt. Die Auswahl eines Materials für jede Komponente würde diese unterschiedlichen Betriebsbedingungen außer Acht lassen.
Die von Moldburger Mold Industry Co., Ltd. veröffentlichten Produktinformationen identifizieren mehrere Stahloptionen für Formbasisanwendungen, darunter P20, 4140, H13, Edelstahl und S7. Die aufgeführten Beschreibungen assoziieren P20 mit universellen Formanwendungen und guter Bearbeitbarkeit, 4140 mit Festigkeit und Zähigkeit, H13 mit Hitzebeständigkeit, Edelstahl mit Korrosionsbeständigkeit und S7 mit Schlagfestigkeit. Hierbei handelt es sich um Auswahlreferenzen, nicht um austauschbare Garantien. Die richtige Qualität hängt von der Komponente, dem Harz, der Verarbeitungstemperatur, dem erwarteten Verschleiß und den Wartungsanforderungen ab.
Beispielsweise kann P20 für viele Allzweckplatten geeignet sein, während H13 oft in Betracht gezogen wird, wenn höhere thermische Anforderungen oder spezifische Verschleißbedingungen seinen Einsatz rechtfertigen. Bei Anwendungen, bei denen Korrosionsbeständigkeit wichtig ist, kann eine Edelstahlsorte relevant sein, die genaue Sorte und Wärmebehandlung muss jedoch noch bestätigt werden. Der Käufer sollte außerdem zwischen dem Grundmaterial der Platte und den verwendeten Materialien für Einsätze, Führungselemente, Auswerfer und Verschleißteile unterscheiden.
Ein weiterer wichtiger Aspekt ist die Wärmebehandlung. Die Härte beeinflusst die Beständigkeit gegen Einkerbungen und Verschleiß, aber die Härte allein beschreibt nicht die Zähigkeit, Dimensionsstabilität oder Rissbeständigkeit. Wenn ein Bauteil nach der Grobbearbeitung gehärtet wird, sollte der Fertigungsplan mögliche Verformungen und die Notwendigkeit eines Fertigschleifens berücksichtigen. Bei Bauteilen, die eine enge Passung erfordern, sollte die Prüfung nach der Endbearbeitung und Wärmebehandlung erfolgen und nicht erst davor.
Welche Maßtoleranzen verdienen die größte Aufmerksamkeit?
Nicht jedes Maß auf einer Formzeichnung hat die gleiche funktionale Bedeutung. Die Gesamtlänge und -breite einer Platte kann eine relativ große Toleranz aufweisen, während Führungslöcher, Positionierungsmerkmale, Einsatztaschen und Gleitschnittstellen möglicherweise eine viel genauere Kontrolle erfordern. Ein nützlicher Inspektionsplan identifiziert die funktionskritischen Abmessungen und definiert, wie sie gemessen werden.
Zu den typischen Bereichen, die Aufmerksamkeit erfordern, gehören:
- Plattenebenheit und Parallelität:Beeinflussen Sie, wie die Form geschlossen wird und wie die Klemmkräfte auf die Baugruppe verteilt werden.
- Position der Führungslöcher:Bestimmt die Beziehung zwischen dem Führungssystem und den Hohlraum- und Kernplatten.
- Durchmesser und Geradheit der Führungssäule:Beeinflussen den Laufsitz, die Reibung und die wiederholbare Ausrichtung.
- Abmessungen der Einstecktasche:Stellen Sie fest, ob Hohlraum- und Kerneinsätze richtig platziert und gehalten werden können.
- Position und Durchmesser des Auswerferlochs:Beeinträchtigung der Stiftbewegung und das Risiko von Reibung oder Festfressen.
- Zustand der Trennfläche:Beeinflusst das Schließen der Form und das Risiko von Graten, die durch schlechten Kontakt oder Beschädigung verursacht werden.
- Montage- und Positionierungsmerkmale:Muss mit der Spritzgießmaschine und dem genehmigten Formdesign übereinstimmen.
Die ProSeries-Formbasisseite listet die CNC-Bearbeitung für Platten und Komponenten auf und beschreibt den Herstellungsansatz, der darauf abzielt, eine genaue Ausrichtung und Passform zu erreichen. Auf einer separaten Spezifikationsseite für den Formenbau sind ein Standardgrößenbereich von 150 mm x 150 mm bis 600 mm x 600 mm, eine Standardoberflächenbeschaffenheit von Ra 0,4 Mikrometer und eine Toleranz von plus oder minus 0,01 mm bei kritischen Abmessungen aufgeführt. Diese Zahlen gehören zu dieser veröffentlichten Spezifikation und sollten nicht automatisch auf jede Formbasisserie oder einzelne Komponente angewendet werden.
Auf einer weiteren Basisseite für Spritzgussformen sind verschiedene Standardgrößen, Informationen zur Oberflächenbeschaffenheit und Modellserien aufgeführt. Da auf veröffentlichten Produktseiten möglicherweise unterschiedliche Konfigurationen beschrieben werden, sollten Käufer eine konsolidierte Zeichnung und ein Spezifikationsblatt für das ausgewählte Modell anfordern. Im endgültigen Angebot sollte angegeben werden, welche Toleranz für jede kritische Abmessung gilt, wie die Oberflächenrauheit gemessen wird und ob Prüfprotokolle mit der Bestellung geliefert werden.
Welche Fertigungs- und Prüfprozesse unterstützen die Wiederholbarkeit?
Die Bearbeitungsfähigkeit ist nur dann relevant, wenn sie mit den Abmessungen und Merkmalen zusammenhängt, die für die Formkonstruktion erforderlich sind. Durch CNC-Fräsen und Bohren werden Plattenprofile, Löcher, Taschen und Befestigungselemente hergestellt. Durch Präzisionsschleifen können Ebenheit, Parallelität und Oberflächenzustand verbessert werden. Drahterodieren kann für Profile oder Merkmale verwendet werden, die durch herkömmliches Schneiden nur schwer herzustellen sind. Um eine bestimmte Härte zu erreichen, kann eine Wärmebehandlung erforderlich sein, während eine Maßprüfung überprüft, ob das fertige Teil der Zeichnung entspricht.
Das Firmenprofil von Moldburger Mold Industry Co., Ltd. listet CNC-Maschinen von Makino, Dawei und FANUC, Funkenerosionsmaschinen von Makino und Sodick, langsame Drahtvorschubmaschinen, Okamoto-Schleifmaschinen, Drehmaschinen und Hexagon-Koordinatenmessgeräte auf. Darüber hinaus verfügt es über ein Team von 30 Konstrukteuren und mehr als 100 Fach- und Technikpersonal. Diese veröffentlichten Ressourcen geben Aufschluss über die vom Unternehmen beschriebene Bandbreite an Ausrüstung und Personal, während der für einen einzelnen Auftrag verwendete Prozess anhand des tatsächlichen Fertigungsplans bestätigt werden sollte.
Mit einem Koordinatenmessgerät können geometrische Merkmale überprüft und gemessene Positionen mit der Konstruktionszeichnung verglichen werden. Für einfachere Abmessungen können kalibrierte Messgeräte, Mikrometer, Bohrungsmessgeräte, Höhenmessgeräte und Oberflächenrauheitsmessgeräte geeignet sein. Die Prüfmethode sollte entsprechend der zu prüfenden Toleranz und Geometrie ausgewählt werden. Ein Messergebnis ist nur dann aussagekräftig, wenn das Gerät über eine geeignete Auflösung, einen geeigneten Kalibrierungsstatus und ein definiertes Messverfahren verfügt.
Die Qualitätsdokumentation sollte idealerweise ein Materialzertifikat, einen Härtebericht (sofern angegeben), Ergebnisse der Maßprüfung für kritische Merkmale und Aufzeichnungen aller in der Zeichnung geforderten Sonderprozesse umfassen. Bei wiederholten Bestellungen trägt die Beibehaltung genehmigter Zeichnungen und Prüfkriterien dazu bei, die Konsistenz zwischen den Chargen aufrechtzuerhalten. Wenn eine Komponente ein vorhandenes Teil ersetzen soll, sollte der Käufer die Originalzeichnung oder ein überprüftes Muster vorlegen und alle Änderungen gegenüber der vorherigen Überarbeitung identifizieren.
Wie können Einkäufer Beschaffungs- und Montagerisiken reduzieren?
Beschaffungsteams vergleichen Formkomponenten häufig nach Stückpreis und Lieferzeit. Diese Faktoren sind wichtig, aber sie sollten im Hinblick auf Kompatibilität, Inspektionsanforderungen und die Kosten einer Produktionsunterbrechung bewertet werden. Eine kostengünstige Führungskomponente, die vorzeitig verschleißt, kann zu Ausrichtungsproblemen, Wartungsarbeiten und Ausschuss von Formteilen führen. Eine korrekt spezifizierte Komponente hat möglicherweise einen höheren Kaufpreis, bietet aber einen besseren Lebenszykluswert, wenn sie Ausfallzeiten und Austauschhäufigkeit reduziert.
Bevor Sie eine Bestellung aufgeben, nutzen Sie die folgenden technischen Überprüfungspunkte:
- Bestätigen Sie den Formtyp, die Plattenanordnung und die Maschinenschnittstelle.
- Stellen Sie die neuesten genehmigten Formmontagezeichnungen und Komponentenzeichnungen bereit.
- Identifizieren Sie Materialqualitäten, Härteanforderungen und Wärmebehandlungsbedingungen.
- Geben Sie kritische Abmessungen, geometrische Toleranzen und Oberflächenrauheit an.
- Bestätigen Sie, ob die Komponenten DME, HASCO, FUTABA oder einem anderen nominierten Standard entsprechen müssen.
- Prüfen Sie die Austauschbarkeit mit vorhandenen Formteilen und den vorgesehenen Ersatzkomponenten.
- Vereinbaren Sie Prüfdokumente, Verpackungs-, Identifizierungs- und Rückverfolgbarkeitsanforderungen.
- Überprüfen Sie den Lieferplan in Bezug auf Bearbeitung, Wärmebehandlung, Schleifen und Endkontrolle.
Die vom Lieferanten veröffentlichten Informationen zur Spritzgussformbasis beziehen sich auf die DME-, HASCO- und FUTABA-Kompatibilität. Käufer sollten dennoch die spezifischen Standardserien und erforderlichen Abmessungen ermitteln. Der Ausdruck „internationaler Standard“ allein reicht nicht aus, da verschiedene Systeme möglicherweise unterschiedliche Abmessungen, Passungen und Komponentenkonventionen verwenden. In unseren technischen Einkaufsdokumenten sollten die Norm, die Teilenummer und die Revision angegeben sein, sofern Austauschbarkeit erforderlich ist.
Bei kundenspezifischen Projekten kann Moldburger Mould Industry Co., Ltd. anhand seiner Fähigkeit bewertet werden, Zeichnungen zu überprüfen, die erforderliche Platten- und Komponentenkonfiguration herzustellen und relevante Qualitätsinformationen bereitzustellen. Unsere Werkskoordination sollte sich auf die Lösung technischer Fragen vor der Produktion konzentrieren, insbesondere wenn die Bestellung nicht standardmäßige Abmessungen oder Ersatzkomponenten umfasst. Ein klarer Genehmigungsprozess hilft, vermeidbare Revisionen nach Beginn der Bearbeitung zu vermeiden.
Abschluss
Ein Präzisionsspritzgusswerkzeug setzt eine stabile Formbasis und einen aufeinander abgestimmten Satz an Standardkomponenten voraus. Spannplatten, Hohlraum- und Kernplatten, Stützplatten, Distanzblöcke und Auswerfergehäuse bilden die strukturelle Grundlage. Führungssäulen, Buchsen, Auswerferstifte, Hülsen, Rückholstifte, Positionierungsringe, Angussbuchsen und Verschleißkomponenten unterstützen eine präzise Bewegung und eine zuverlässige Teilefreigabe. Materialauswahl, Maßkontrolle, Maschinenkompatibilität und Prüfprotokolle bestimmen, ob diese Komponenten wie vorgesehen zusammenarbeiten.
Moldburger Mold Industry Co., Ltd.bietet Formbasis- und Standardkomponentenlösungen, die durch veröffentlichte Materialspezifikationen, Bearbeitungsressourcen und Inspektionsausrüstung unterstützt werden. If you are developing a new injection mold or sourcing replacement components, send our team your drawings, material requirements, machine details, and expected production conditions. Fordern Sie eine technische Überprüfung und ein Angebot an, um eine geeignete Konfiguration für Ihr Werkzeugprojekt zu ermitteln.
Häufig gestellte Fragen
F: Was ist der Unterschied zwischen einer Formbasis und Standardformkomponenten?
A: Eine Formbasis ist die strukturelle Baugruppe aus Platten und Stützelementen, die den Hohlraum, den Kern, das Führungssystem und den Auswurfmechanismus enthält. Standardformkomponenten sind die Funktionsteile, die innerhalb oder um diese Baugruppe herum installiert sind, wie z. B. Führungssäulen, Führungsbuchsen, Auswerferstifte, Auswerferhülsen, Rückholstifte, Positionierungsringe und Angussbuchsen. Die Formbasis bietet strukturelle Unterstützung, während Standardkomponenten die Ausrichtung, Bewegung, Positionierung und Teilefreigabe steuern. Beides muss zusammen spezifiziert werden, um einen zuverlässigen Formbetrieb zu erreichen.
F: Welcher Stahl wird üblicherweise für Präzisionsspritzgussformen verwendet?
A: Vorgehärteter Stahl P20 und 1.2311 wird üblicherweise für allgemeine Formgrundplatten verwendet, da er eine praktische Kombination aus Bearbeitbarkeit und mechanischer Leistung bietet. Je nach Anwendungsfall können auch andere Qualitäten gewählt werden. Beispielsweise wird 4140 mit Festigkeit und Zähigkeit in Verbindung gebracht, H13 mit Hitzebeständigkeit, Edelstahl mit Korrosionsbeständigkeit und S7 mit Schlagfestigkeit. Bei der endgültigen Auswahl sollten Formstruktur, Harz, Betriebstemperatur, Verschleißbedingungen, erforderliche Härte und die Materialdokumentation des Lieferanten berücksichtigt werden.
F: Warum sind Führungssäulen und Buchsen für die Genauigkeit von Spritzgussformen wichtig?
A: Führungssäulen und Buchsen steuern die relative Position der beiden Formhälften beim Öffnen und Schließen der Form. Korrekt aufeinander abgestimmte Komponenten tragen dazu bei, dass sich Hohlraum und Kern in der vorgesehenen Position treffen, wodurch unerwünschte Bewegungen reduziert und die Trennflächen geschützt werden. Ihr Durchmesser, ihre Geradheit, ihre Passform, ihre Härte, ihre Oberflächenbeschaffenheit und ihre Schmierungsanforderungen beeinflussen alle die Leistung. Ein zu großes Spiel kann zu einer Fehlausrichtung führen, während ein zu fester Sitz bei wiederholtem Betrieb zu Reibung, Riefenbildung oder Festfressen führen kann.
F: Wie sollten Auswerferstifte für eine Kunststoffspritzgussform ausgewählt werden?
A: Auswerferstifte sollten entsprechend der Geometrie des Formteils, der Wandstärke, der Materialschrumpfung, der Formschräge und dem erwarteten Auswurfwiderstand ausgewählt werden. Ihre Kontaktpositionen sollten die Auslösekraft verteilen, ohne sichtbare Markierungen oder Teileverformungen zu verursachen. Stiftdurchmesser, Länge, Kopfform, Spitzengeometrie, Härte und Passung innerhalb der Auswerferplatte sollten anhand der Formzeichnung überprüft werden. Auswerferhülsen eignen sich möglicherweise besser für zylindrische Vorsprünge oder Kernstifte, wo eine umlaufende Kontaktfläche erforderlich ist.
F: Welche Informationen sollten Käufer bei der Bestellung einer maßgeschneiderten Formbasis angeben?
A: Käufer sollten die neueste Formmontagezeichnung, Plattenabmessungen, Maschinenmodell, Holmabstand, Plattendetails, Positionierungsring- und Montageanforderungen, Auswerferschnittstelle, Hohlraumanordnung, Harztyp und erwartete Produktionsbedingungen bereitstellen. In der Bestellung sollten auch Materialqualitäten, Härte, kritische Toleranzen, Oberflächenbeschaffenheit, geltende Normen und erforderliche Prüfdokumente angegeben werden. Die Bereitstellung dieser Informationen vor dem Angebot hilft dem Hersteller, die Kompatibilität zu beurteilen, spezielle Bearbeitungsanforderungen zu identifizieren und das Risiko von Maß- oder Montageproblemen zu verringern.
Anfrage absenden

X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie